
 English
 中文 (中国)
1. Keo UV không đóng rắn hoàn toàn biểu hiện như thế nào?
Keo UV là loại keo đóng rắn nhờ năng lượng ánh sáng có bước sóng phù hợp, kích hoạt phản ứng hóa học trong thành phần keo để hình thành liên kết polymer. Nhờ khả năng đóng rắn nhanh và dễ tích hợp vào dây chuyền tự động, keo UV được ứng dụng trong sản xuất linh kiện điện tử, thiết bị quang học, cảm biến, đồ gia dụng và nhiều lĩnh vực công nghiệp khác.
Tuy nhiên, trong quá trình vận hành, tình trạng keo UV không khô hoặc không đóng rắn hoàn toàn có thể xảy ra, ngay cả khi sản phẩm đã được chiếu đèn UV theo thời gian cài đặt.
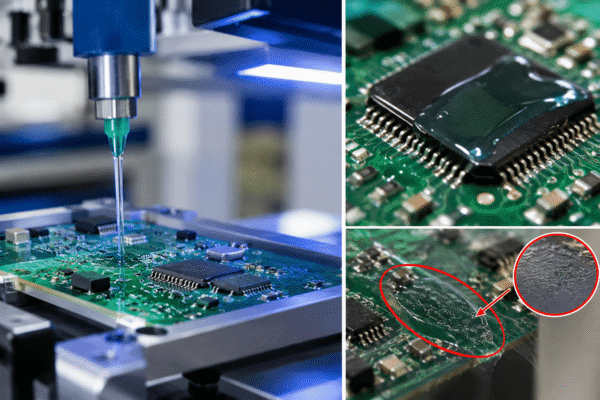
Một số dấu hiệu thường gặp gồm:
– Bề mặt keo còn dính: Sau khi chiếu UV, bề mặt vẫn có cảm giác dính hoặc để lại cặn khi tiếp xúc với dụng cụ kiểm tra.
– Keo bên trong còn mềm hoặc lỏng: Lớp keo phía trên đã cứng nhưng phần bên trong hoặc khu vực tiếp xúc giữa hai bề mặt vẫn chưa đóng rắn.
– Độ bám dính không đạt yêu cầu: Mối liên kết dễ bong, tách lớp hoặc không đạt độ bền cơ học cần thiết.
– Chất lượng không đồng đều: Một số sản phẩm đạt yêu cầu trong khi những sản phẩm khác trên cùng dây chuyền vẫn xuất hiện lỗi.
– Thời gian đóng rắn kéo dài bất thường: Dây chuyền phải tăng thời gian chiếu sáng nhưng kết quả vẫn không ổn định.
Cần lưu ý rằng bề mặt còn dính không phải lúc nào cũng đồng nghĩa với việc toàn bộ lớp keo chưa đóng rắn. Hiện tượng ức chế bởi oxy có thể khiến bề mặt của một số loại keo vẫn dính dù phần bên dưới đã đóng rắn đáng kể. Vì vậy, cần đánh giá cả bề mặt, độ bền liên kết và mức độ đóng rắn bên trong thay vì chỉ dựa vào cảm quan.
2. 7 nguyên nhân phổ biến khiến keo UV không khô
2.1. Bước sóng đèn UV không phù hợp với loại keo
Một trong những nguyên nhân quan trọng khiến keo UV không đóng rắn là nguồn sáng không phát ra bước sóng phù hợp với hệ chất khơi mào quang hóa trong công thức keo.
Không phải tất cả các loại keo UV đều sử dụng cùng một dải bước sóng. Một số sản phẩm được thiết kế để đóng rắn bằng UV, trong khi những sản phẩm khác có thể cần ánh sáng khả kiến hoặc kết hợp cả hai. Do đó, đèn có công suất cao chưa chắc đã giúp keo đóng rắn hiệu quả nếu phổ phát xạ không phù hợp.
Cách khắc phục:
– Kiểm tra tài liệu kỹ thuật (TDS) để xác định dải bước sóng khuyến nghị của keo.
– Đối chiếu thông số phổ phát xạ của đèn UV hoặc hệ thống LED UV đang sử dụng.
– Thử nghiệm trên mẫu thực tế trước khi thay đổi thiết bị hoặc đưa thông số mới vào sản xuất hàng loạt.
Khi lựa chọn đèn UV đóng rắn keo, cần xem xét đồng thời bước sóng, cường độ chiếu xạ và yêu cầu đóng rắn của sản phẩm. Không nên chỉ dựa vào công suất danh định của đèn để đánh giá khả năng tương thích.
2.2. Cường độ chiếu xạ UV không đủ
Cường độ chiếu xạ tại vị trí lớp keo là yếu tố ảnh hưởng trực tiếp đến tốc độ phản ứng đóng rắn. Sau một thời gian vận hành, cường độ thực tế có thể giảm do đèn xuống cấp, đầu phát sáng hoặc thấu kính bị bẩn, bộ phận dẫn sáng suy giảm hiệu suất hoặc khoảng cách làm việc thay đổi.
Một trường hợp thường gặp là đèn vẫn sáng bình thường nhưng năng lượng hữu ích đến lớp keo không còn đáp ứng yêu cầu của quy trình.
Cách khắc phục:
– Sử dụng thiết bị đo UV phù hợp để kiểm tra cường độ tại vị trí chiếu thực tế.
– Kiểm tra đầu đèn, thấu kính, bộ phản xạ và bộ phận dẫn sáng.
– Đối chiếu kết quả đo với thông số quy trình đã được xác nhận và hướng dẫn của nhà sản xuất.
– Kiểm tra lại thiết bị nếu cường độ giảm bất thường.
Việc đo tại vị trí sản phẩm thực sự nhận ánh sáng có ý nghĩa quan trọng hơn việc chỉ kiểm tra thông số ở đầu đèn.
2.3. Thời gian chiếu UV quá ngắn
Ngay cả khi bước sóng và cường độ đèn phù hợp, keo vẫn có thể không đóng rắn hoàn toàn nếu thời gian chiếu không đủ để cung cấp năng lượng cần thiết.
Trong sản xuất, thời gian chiếu thường liên quan đến tốc độ băng tải, thời gian lưu sản phẩm dưới đèn, chu kỳ vận hành của máy hoặc thời gian chiếu của hệ thống UV dạng điểm.
Về nguyên tắc, liều chiếu xạ có thể được thể hiện bằng tích phân cường độ theo thời gian. Khi cường độ gần như không đổi, có thể ước tính:
Liều UV = Cường độ chiếu xạ × Thời gian chiếu
Ví dụ, nếu cường độ chiếu xạ ổn định ở mức 100 mW/cm² trong 2 giây, liều chiếu lý thuyết là 200 mJ/cm². Tuy nhiên, đây chỉ là ví dụ minh họa phép tính, không phải thông số đóng rắn khuyến nghị cho mọi loại keo UV.
Cách khắc phục:
– Kiểm tra thời gian chiếu thực tế thay vì chỉ dựa vào thông số cài đặt.
– Xác nhận liều UV cần thiết theo TDS của sản phẩm.
– Thử nghiệm có kiểm soát khi điều chỉnh thời gian chiếu hoặc tốc độ băng tải.
– Đánh giá độ bền liên kết sau đóng rắn để xác định điều kiện vận hành phù hợp.
Không nên tùy ý tăng thời gian chiếu ở mức quá cao. Chiếu UV quá mức có thể làm lão hóa vật liệu, đổi màu, gây biến dạng nhựa hoặc ảnh hưởng đến tính chất của lớp keo và chi tiết được liên kết.
2.4. Lớp keo quá dày hoặc ánh sáng không xuyên đến vùng liên kết
Keo UV thường đóng rắn từ vùng nhận ánh sáng trước rồi tiến dần vào bên trong. Vì vậy, khi lớp keo quá dày hoặc ánh sáng bị cản trở, bề mặt có thể cứng nhưng phần bên trong vẫn chưa đạt mức đóng rắn yêu cầu.
Tình trạng này dễ xảy ra khi:
– Lượng keo phân phối vượt quá thiết kế.
– Lớp keo nằm giữa hai chi tiết có độ truyền sáng thấp.
– Chi tiết có màu tối, chứa chất độn hoặc hấp thụ ánh sáng ở bước sóng sử dụng.
– Khu vực liên kết nằm sâu trong khe, rãnh hoặc phía sau vật cản.
Cách khắc phục:
– Kiểm tra độ dày lớp keo và lượng keo được phân phối.
– Đánh giá khả năng truyền UV của vật liệu nền tại bước sóng làm việc.
– Điều chỉnh hình dạng mối ghép hoặc hướng chiếu nếu thiết kế cho phép.
– Cân nhắc sử dụng keo UV có khả năng đóng rắn sâu phù hợp hoặc loại keo đóng rắn kép nếu vùng liên kết không thể tiếp xúc trực tiếp với ánh sáng.
Nếu ánh sáng không thể tiếp cận vùng keo, việc kéo dài thời gian chiếu đơn thuần có thể không giải quyết được vấn đề.
2.5. Ánh sáng bị che khuất tại một phần mối liên kết
Khác với trường hợp lớp keo quá dày, lỗi che khuất xảy ra khi một bộ phận của sản phẩm, đồ gá hoặc kết cấu lắp ráp chắn đường truyền ánh sáng đến lớp keo.
Ví dụ, khi lắp ráp một linh kiện điện tử có vỏ kim loại, phần keo nằm phía sau vỏ có thể không nhận đủ ánh sáng UV. Bề mặt ở vị trí tiếp xúc trực tiếp với đèn đã cứng, trong khi các góc khuất vẫn còn mềm hoặc lỏng.
Cách khắc phục:
– Kiểm tra hướng chiếu và vị trí của các vùng bị che khuất.
– Thử nghiệm nhiều góc chiếu hoặc bố trí nguồn sáng bổ sung nếu phù hợp.
– Đánh giá thiết kế đồ gá để hạn chế cản sáng.
– Nếu không thể chiếu trực tiếp vào toàn bộ vùng liên kết, xem xét keo có cơ chế đóng rắn thứ cấp bằng nhiệt, độ ẩm hoặc cơ chế khác theo thiết kế của nhà sản xuất.
Đối với các ứng dụng yêu cầu độ tin cậy cao, khả năng đóng rắn tại vùng khuất cần được xác nhận bằng thử nghiệm thực tế. Không nên giả định rằng keo sẽ tự đóng rắn hoàn toàn chỉ vì các vùng bên ngoài đã cứng.
2.6. Bề mặt còn dính do hiện tượng ức chế bởi oxy
Một số hệ keo UV, đặc biệt là các công thức đóng rắn theo cơ chế gốc tự do, có thể chịu ảnh hưởng của oxy trong không khí. Oxy làm cản trở phản ứng polymer hóa tại lớp bề mặt, khiến bề mặt keo còn dính hoặc xuất hiện cặn dù phần vật liệu bên dưới đã đóng rắn.
Đây là nguyên nhân cần được phân biệt với tình trạng thiếu năng lượng UV trên toàn bộ lớp keo.
Cách khắc phục:
– Xác nhận với nhà sản xuất xem công thức keo có nhạy với hiện tượng ức chế bởi oxy hay không.
– Kiểm tra cường độ, bước sóng và thời gian chiếu theo khuyến nghị.
– Đánh giá giải pháp kiểm soát môi trường, chẳng hạn sử dụng khí trơ, nếu phù hợp với ứng dụng và được xác nhận về mặt kỹ thuật.
– Cân nhắc công thức keo khác nếu yêu cầu bề mặt không dính là tiêu chí bắt buộc.
Không nên mặc định tăng thời gian chiếu sẽ giải quyết triệt để hiện tượng này. Một số loại keo được thiết kế để sử dụng trong khe ghép kín và có thể không tạo bề mặt khô hoàn toàn khi tiếp xúc trực tiếp với không khí.
2.7. Keo không phù hợp với vật liệu nền hoặc điều kiện bảo quản
Ngay cả khi hệ thống chiếu UV hoạt động đúng, chất lượng đóng rắn và độ bền liên kết vẫn có thể không đạt yêu cầu nếu loại keo không phù hợp với vật liệu nền hoặc tình trạng keo trước khi sử dụng.
Một số yếu tố cần xem xét gồm:
– Vật liệu nền không truyền đủ ánh sáng đến vùng keo.
– Bề mặt có dầu, bụi, chất chống dính hoặc tạp chất.
– Keo đã quá hạn sử dụng hoặc được bảo quản ngoài điều kiện khuyến nghị.
– Keo bị nhiễm bẩn do thao tác hoặc thiết bị phân phối.
– Loại keo không phù hợp với yêu cầu về khe hở, chiều dày, độ bền hoặc điều kiện làm việc của sản phẩm.
Cách khắc phục:
– Kiểm tra hạn sử dụng, số lô và điều kiện bảo quản.
– Đối chiếu hướng dẫn xử lý bề mặt với yêu cầu của nhà sản xuất.
– Đánh giá tính tương thích giữa keo và vật liệu nền.
– Thử nghiệm lại với mẫu keo mới được bảo quản đúng điều kiện nếu nghi ngờ chất lượng vật liệu.
Nếu đã xác nhận hệ thống UV hoạt động đúng nhưng lỗi vẫn lặp lại, cần xem xét toàn bộ tổ hợp keo – vật liệu nền – thiết kế mối ghép – điều kiện sản xuất thay vì chỉ tiếp tục điều chỉnh đèn.
3. Quy trình kiểm tra và xác định nguyên nhân
Khi phát hiện keo UV không khô, doanh nghiệp nên áp dụng quy trình kiểm tra theo từng bước để xác định nguyên nhân thực tế, tránh thay đổi nhiều thông số cùng lúc khiến việc truy tìm lỗi trở nên khó khăn.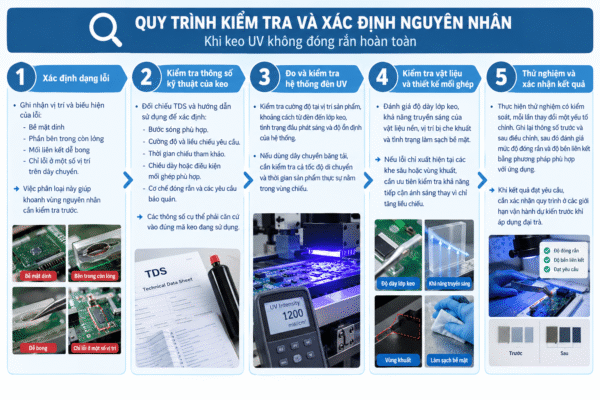
4. Cách hạn chế lỗi đóng rắn trong sản xuất
Để hạn chế lỗi đóng rắn keo UV tái diễn, doanh nghiệp nên kiểm soát đồng bộ vật liệu, thiết bị và quy trình vận hành.
4.1. Chuẩn hóa thông số chiếu UV
Thiết lập bộ thông số vận hành đã được xác nhận, bao gồm bước sóng, cường độ, liều chiếu, khoảng cách đèn và thời gian chiếu. Không thay đổi thông số chỉ dựa trên cảm quan hoặc kinh nghiệm của từng người vận hành.
4.2. Bảo trì và theo dõi thiết bị định kỳ
Xây dựng lịch kiểm tra đầu đèn, thấu kính, bộ phản xạ và bộ phận dẫn sáng. Sử dụng thiết bị đo phù hợp để theo dõi sự thay đổi cường độ theo thời gian.
4.3. Kiểm soát lượng keo và chiều dày lớp keo
Chuẩn hóa lượng keo phân phối, vị trí bơm và kích thước mối ghép. Điều này giúp hạn chế sự khác biệt về khả năng xuyên sáng và mức độ đóng rắn giữa các sản phẩm.
4.4. Quản lý điều kiện bảo quản và truy xuất lô keo
Theo dõi hạn sử dụng, điều kiện lưu kho, số lô và lịch sử sử dụng. Thực hiện theo đúng hướng dẫn của nhà sản xuất về nhiệt độ bảo quản, thời gian sử dụng sau khi mở bao bì và điều kiện đưa keo về nhiệt độ sử dụng.
4.5. Thiết lập tiêu chí kiểm tra chất lượng sau đóng rắn
Không chỉ kiểm tra xem bề mặt keo đã cứng hay chưa. Tùy ứng dụng, cần đánh giá thêm độ bền liên kết, độ cứng, mức độ đóng rắn ở vùng tiếp giáp hoặc các đặc tính chức năng khác.
Quy trình kiểm tra nên có tiêu chí chấp nhận rõ ràng và được duy trì nhất quán giữa các ca sản xuất.
5. Khi nào cần đánh giá lại loại keo đang sử dụng?
Không phải mọi lỗi keo UV không khô đều có thể giải quyết bằng cách tăng công suất đèn hoặc kéo dài thời gian chiếu. Trong một số trường hợp, vấn đề nằm ở sự không tương thích giữa keo, vật liệu nền và thiết kế sản phẩm.
Doanh nghiệp nên xem xét đánh giá lại loại keo khi:
– Đã xác nhận bước sóng, cường độ và liều chiếu phù hợp nhưng keo vẫn không đạt yêu cầu.
– Vùng liên kết bị che khuất và không thể bố trí ánh sáng trực tiếp.
– Bề mặt cần khô hoàn toàn nhưng công thức keo hiện tại dễ bị ức chế bởi oxy.
– Keo không đáp ứng yêu cầu về độ bền, độ linh hoạt, độ trong hoặc khả năng chịu môi trường làm việc.
– Quy trình sản xuất thay đổi về vật liệu nền, chiều dày lớp keo, tốc độ dây chuyền hoặc thiết kế mối ghép.
– Chi phí kiểm soát lỗi và thời gian đóng rắn không còn phù hợp với mục tiêu sản xuất.
Khi lựa chọn phương án thay thế, cần so sánh các tiêu chí như cơ chế đóng rắn, khả năng tương thích vật liệu, yêu cầu thiết bị, thời gian chu kỳ và độ bền sau đóng rắn.
Với những vùng không thể tiếp cận ánh sáng, có thể cân nhắc hệ keo đóng rắn kép nếu đáp ứng yêu cầu kỹ thuật. Tuy nhiên, cần xác nhận cơ chế đóng rắn thứ cấp, điều kiện kích hoạt và khả năng tương thích với sản phẩm trước khi chuyển đổi.
6. Câu hỏi thường gặp về keo UV
6.1. Vì sao keo UV vẫn dính sau khi chiếu đèn?
Có thể do cường độ hoặc liều chiếu chưa đủ, bước sóng không phù hợp, hoặc hiện tượng ức chế bởi oxy ở bề mặt. Cần xác định vị trí còn dính và kiểm tra thông số chiếu trước khi kết luận keo chưa đóng rắn hoàn toàn.
6.2. Có nên tăng thời gian chiếu khi keo UV không khô?
Có thể thử điều chỉnh thời gian chiếu trong phạm vi được nhà sản xuất cho phép, nhưng cần kiểm tra đồng thời cường độ, bước sóng và khả năng truyền sáng của vật liệu. Tăng thời gian không thể khắc phục hoàn toàn tình trạng ánh sáng không phù hợp hoặc bị che khuất, đồng thời có thể gây ảnh hưởng nhiệt hoặc lão hóa vật liệu nếu chiếu quá mức.
6.3. Đèn UV công suất cao có giúp keo đóng rắn nhanh hơn không?
Không phải lúc nào cũng vậy. Hiệu quả phụ thuộc vào sự phù hợp giữa phổ phát xạ của đèn và hệ chất khơi mào quang hóa, cường độ tại vị trí lớp keo, liều chiếu và hình dạng mối ghép. Công suất danh định cao không đảm bảo keo sẽ đóng rắn hoàn toàn.
6.4. Làm thế nào để biết keo UV đã đóng rắn hoàn toàn?
Không nên chỉ dựa vào việc bề mặt đã cứng. Có thể kết hợp kiểm tra bề mặt, độ bền liên kết, độ cứng hoặc các phép thử phù hợp với yêu cầu ứng dụng. Kết quả cần được đối chiếu với tiêu chí kỹ thuật của sản phẩm và điều kiện đóng rắn do nhà sản xuất khuyến nghị.
6.5. Keo UV có đóng rắn được ở vị trí không tiếp xúc trực tiếp với đèn không?
Thông thường, vùng keo không nhận đủ ánh sáng sẽ khó đóng rắn nếu sản phẩm không có cơ chế đóng rắn bổ sung. Với mối ghép bị che khuất, cần đánh giá thiết kế chiếu sáng hoặc cân nhắc hệ keo đóng rắn kép phù hợp.
6.6. Khi nào nên thay loại keo UV đang sử dụng?
Nên đánh giá lại khi đã kiểm soát đúng các thông số chiếu nhưng chất lượng vẫn không ổn định, keo không phù hợp với vật liệu nền hoặc thiết kế mối ghép, hay quy trình hiện tại không đáp ứng yêu cầu năng suất và chất lượng. Việc lựa chọn keo thay thế cần dựa trên thử nghiệm thực tế và xác nhận kỹ thuật.
Kết luận
Tình trạng keo UV không khô có thể bắt nguồn từ nhiều yếu tố, từ bước sóng và cường độ đèn đến thời gian chiếu, chiều dày lớp keo, vùng bị che khuất, hiện tượng ức chế bởi oxy và sự tương thích của vật liệu.
Để khắc phục hiệu quả, doanh nghiệp cần kiểm tra có hệ thống, đo các thông số tại điều kiện vận hành thực tế và xác nhận chất lượng sau đóng rắn. Việc kiểm soát đồng bộ vật liệu, thiết bị và quy trình sẽ giúp hạn chế lỗi, giảm sản phẩm không đạt và duy trì tính ổn định của dây chuyền.
Cùng tìm giải pháp cho tình trạng keo UV đóng rắn không ổn định
Bạn đang gặp tình trạng keo UV đóng rắn không ổn định? Hãy chia sẻ loại keo, nguồn UV và điều kiện vận hành để cùng trao đổi phương án kiểm tra phù hợp.
Đội ngũ kỹ thuật có thể dựa trên các thông tin về vật liệu nền, thiết bị chiếu UV và yêu cầu của mối liên kết để hỗ trợ định hướng kiểm tra, đánh giá nguyên nhân và lựa chọn giải pháp vật tư phù hợp với quy trình sản xuất.
