
 English
 中文 (中国)
Trong quy trình sản xuất SMT (Surface Mount Technology), chất lượng mối hàn không chỉ phụ thuộc vào loại kem hàn (Solder Paste) được sử dụng mà còn chịu ảnh hưởng trực tiếp từ thiết kế Stencil, độ chính xác của công đoạn in kem hàn (Solder Paste Printing), kết quả kiểm tra SPI và điều kiện hàn Reflow.
Bốn yếu tố này liên kết chặt chẽ với nhau, tạo thành một chuỗi kiểm soát chất lượng xuyên suốt. Chỉ cần một công đoạn không được kiểm soát tốt, lỗi có thể xuất hiện ở các bước tiếp theo, dẫn đến các vấn đề như thiếu thiếc, thừa thiếc, cầu hàn, hàn không đủ hoặc mối hàn không đồng đều.
Vậy Solder Paste, Stencil, SPI và Reflow có vai trò gì? Chúng ảnh hưởng đến nhau như thế nào trong quy trình SMT?
1. Solder Paste – Vật liệu quyết định chất lượng mối hàn
Solder Paste (kem hàn) là hỗn hợp gồm bột hợp kim hàn và chất trợ hàn (Flux). Vật liệu này được sử dụng để tạo liên kết điện và cơ học giữa linh kiện điện tử với các pad trên bảng mạch PCB.
Thông thường, kem hàn bao gồm hai thành phần chính:
– Metal Powder: Bột hợp kim hàn, tạo thành mối hàn sau khi trải qua quá trình gia nhiệt.
– Flux: Chất trợ hàn, hỗ trợ loại bỏ hoặc hạn chế ảnh hưởng của lớp oxide, cải thiện khả năng thấm ướt và hỗ trợ hình thành mối hàn.
Khi lựa chọn kem hàn cho SMT, doanh nghiệp cần quan tâm đến một số thông số:
| Thông số | Vai trò trong quy trình SMT |
| Hợp kim (Alloy) | Quyết định thành phần và đặc tính nhiệt của mối hàn |
| Kích thước bột thiếc (Powder Type) | Ảnh hưởng đến khả năng in qua khẩu độ stencil và độ ổn định khi in |
| Hàm lượng kim loại (Metal Content) | Ảnh hưởng đến lượng kim loại hình thành mối hàn |
| Độ nhớt (Viscosity) | Ảnh hưởng đến khả năng lăn, in và giữ hình dạng kem hàn |
| Loại Flux | Ảnh hưởng đến khả năng làm sạch oxide, độ thấm ướt và cặn sau hàn |
| Đặc tính Reflow | Ảnh hưởng đến khả năng tạo mối hàn trong điều kiện nhiệt phù hợp |
Ví dụ, kem hàn Type 3, Type 4 hoặc Type 5 có kích thước bột khác nhau. Bột càng nhỏ thường phù hợp hơn với các linh kiện có pitch nhỏ và khẩu độ stencil hẹp, nhưng cũng đòi hỏi kiểm soát tốt hơn về bảo quản, in kem và quá trình hàn.
Lưu ý: Không phải cứ sử dụng kem hàn có kích thước bột nhỏ hơn là chất lượng sản phẩm sẽ tốt hơn. Việc lựa chọn cần dựa trên kích thước linh kiện, thiết kế pad, khẩu độ stencil và điều kiện sản xuất thực tế.
2. Stencil – Kiểm soát lượng kem hàn được in lên PCB
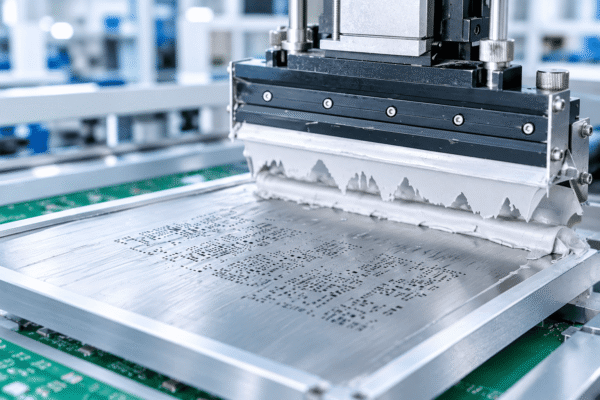 Stencil là tấm kim loại mỏng, thường được chế tạo từ thép không gỉ, có các lỗ mở (Aperture) tương ứng với vị trí pad trên PCB.
Trong công đoạn in kem hàn, stencil được đặt lên bề mặt PCB. Máy in sử dụng dao gạt (Squeegee) để đẩy kem hàn qua các khẩu độ, tạo thành lớp kem hàn tại những vị trí cần lắp linh kiện.
Stencil có nhiệm vụ kiểm soát:
– Vị trí in kem hàn trên PCB.
– Lượng kem hàn được cấp cho từng pad.
– Hình dạng và độ đồng đều của lớp kem hàn.
– Khả năng đáp ứng các linh kiện có kích thước nhỏ hoặc mật độ chân cao.
Những thông số Stencil ảnh hưởng đến chất lượng in
Độ dày Stencil (Stencil Thickness)
Độ dày stencil ảnh hưởng trực tiếp đến thể tích kem hàn được in lên pad. Stencil quá dày có thể khiến lượng kem hàn vượt mức cần thiết ở các pad nhỏ; ngược lại, stencil quá mỏng có thể không cung cấp đủ lượng kem hàn cho một số pad lớn.
Thiết kế khẩu độ (Aperture Design)
Kích thước và hình dạng khẩu độ quyết định lượng kem hàn được truyền qua stencil. Thiết kế không phù hợp có thể gây thiếu kem, thừa kem hoặc khó giải phóng kem hàn khỏi khẩu độ.
Tỷ lệ diện tích (Area Ratio)
Đây là thông số quan trọng để đánh giá khả năng giải phóng kem hàn khỏi khẩu độ stencil. Với khẩu độ hình chữ nhật, tỷ lệ diện tích thường được tính bằng:
Area Ratio = Diện tích thành lỗ / Diện tích thành bên trong khẩu độ
Công thức phổ biến đối với khẩu độ chữ nhật là:
Area Ratio = (W × L) / [2 × T × (W + L)]
Trong đó:
- W: Chiều rộng khẩu độ.
- L: Chiều dài khẩu độ.
- T: Độ dày stencil.
Tỷ lệ diện tích thấp có thể khiến kem hàn khó thoát khỏi khẩu độ, đặc biệt khi in các pad có kích thước nhỏ.
Tóm lại, Solder Paste quyết định đặc tính vật liệu, trong khi Stencil kiểm soát vị trí và thể tích kem hàn được đưa lên PCB. Hai yếu tố này cần được lựa chọn và thiết kế đồng bộ.
3. SPI – Kiểm tra chất lượng in kem hàn trước khi lắp linh kiện
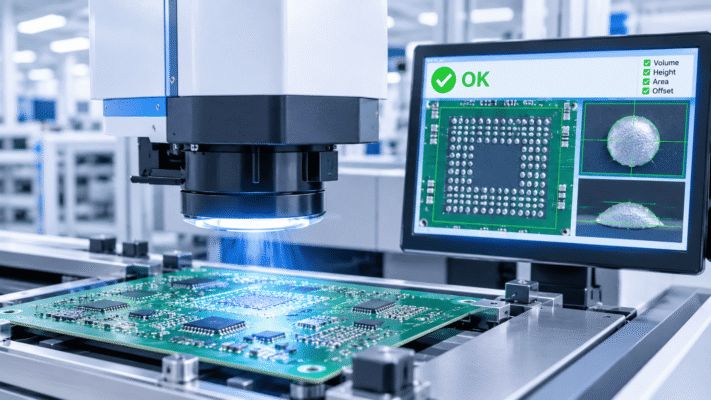 SPI (Solder Paste Inspection) là công đoạn kiểm tra tự động lớp kem hàn sau khi in stencil và trước khi PCB chuyển sang công đoạn gắp đặt linh kiện.
Máy SPI thường sử dụng công nghệ quang học 3D để đo và phân tích hình dạng lớp kem hàn trên từng pad.
Các thông số thường được kiểm tra gồm:
| Thông số SPI | Ý nghĩa |
| Volume | Thể tích kem hàn được in trên pad |
| Height | Chiều cao lớp kem hàn |
| Area | Diện tích bề mặt kem hàn |
| X/Y Offset | Độ lệch vị trí lớp kem hàn so với pad |
| Shape | Hình dạng và độ đồng đều của lớp kem |
Những lỗi SPI thường phát hiện
– Insufficient Paste: Lượng kem hàn không đủ.
– Excessive Paste: Lượng kem hàn vượt mức cho phép.
– Misalignment: Kem hàn bị lệch khỏi vị trí pad.
– Bridging: Kem hàn giữa các pad bị dính liền với nhau.
– Shape Defect: Lớp kem hàn không đúng hình dạng thiết kế.
– Missing Paste: Không có kem hàn tại vị trí cần in.
SPI giúp kiểm soát quy trình như thế nào?
SPI không chỉ giúp phát hiện lỗi mà còn cung cấp dữ liệu để điều chỉnh công đoạn in kem hàn.
Ví dụ:
– Nếu nhiều pad liên tục thiếu kem, cần kiểm tra khẩu độ stencil, tình trạng tắc nghẽn, khả năng giải phóng kem và thông số in.
– Nếu kem hàn bị lệch vị trí, cần kiểm tra độ căn chỉnh PCB và stencil.
– Nếu thể tích kem hàn không đồng đều, cần xem xét độ dày stencil, áp lực dao gạt, tốc độ in và đặc tính kem hàn.
– Nếu xuất hiện hiện tượng thừa kem, cần kiểm tra thiết kế khẩu độ, lượng kem cấp và điều kiện in.
Điểm quan trọng: SPI là công cụ kiểm soát chất lượng in kem hàn, không thay thế hoàn toàn việc kiểm tra chất lượng mối hàn sau Reflow. Một lớp kem hàn đạt yêu cầu SPI vẫn có thể phát sinh lỗi trong quá trình gia nhiệt.
4. Reflow – Công đoạn hình thành mối hàn hoàn chỉnh
Sau khi in kem hàn và gắp đặt linh kiện, PCB được đưa vào lò Reflow để gia nhiệt theo một biên dạng nhiệt (Reflow Profile) phù hợp.
Trong quá trình này, kem hàn trải qua các giai đoạn nhiệt khác nhau để Flux hoạt động, hợp kim nóng chảy và hình thành liên kết hàn.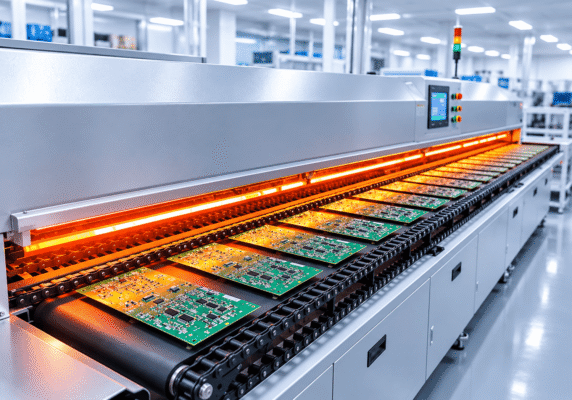
Một Reflow Profile điển hình gồm các giai đoạn:
- Preheat – Gia nhiệt ban đầu
Nhiệt độ được tăng dần để làm nóng PCB và linh kiện, hạn chế chênh lệch nhiệt quá lớn giữa các khu vực.
- Soak – Ổn định nhiệt
Nhiệt độ được duy trì trong một khoảng thời gian để cân bằng nhiệt và hỗ trợ Flux thực hiện chức năng của mình.
- Reflow – Hàn nóng chảy
Nhiệt độ tăng vượt nhiệt độ nóng chảy của hợp kim hàn trong khoảng thời gian phù hợp. Bột hợp kim nóng chảy, thấm ướt bề mặt và hình thành mối hàn.
- Cooling – Làm nguội
PCB được làm nguội có kiểm soát để mối hàn đông đặc và hoàn thiện cấu trúc.
Những thông số Reflow cần kiểm soát
– Nhiệt độ đỉnh (Peak Temperature).
– Thời gian trên nhiệt độ nóng chảy (Time Above Liquidus – TAL).
– Tốc độ gia nhiệt (Ramp-up Rate).
– Thời gian gia nhiệt và ổn định nhiệt.
– Tốc độ làm nguội (Cooling Rate).
Các thông số cụ thể cần căn cứ vào hợp kim, TDS của kem hàn, cấu trúc PCB, linh kiện và khả năng chịu nhiệt của sản phẩm.
Một số lỗi có thể phát sinh trong Reflow
– Cold Solder Joint: Mối hàn không đạt điều kiện nhiệt hoặc không hình thành liên kết tốt.
– Solder Ball: Xuất hiện các hạt thiếc nhỏ xung quanh khu vực hàn.
– Tombstoning: Linh kiện chip bị dựng đứng do lực căng bề mặt không cân bằng.
– Voiding: Xuất hiện lỗ rỗng bên trong mối hàn.
– Non-wetting: Thiếc không thấm ướt tốt lên bề mặt cần hàn.
– Bridging: Hình thành cầu hàn giữa các chân linh kiện.
Không phải tất cả lỗi trên đều bắt nguồn từ Reflow. Chúng có thể liên quan đến lượng kem hàn, thiết kế pad, tình trạng bề mặt, đặc tính Flux, vị trí linh kiện hoặc sự mất cân bằng nhiệt.
5. Mối liên hệ giữa Solder Paste – Stencil – SPI – Reflow
Bốn yếu tố này không hoạt động độc lập mà tạo thành một chuỗi liên kết trong quy trình SMT.
| Công đoạn | Vai trò chính | Ảnh hưởng đến bước tiếp theo |
| Solder Paste | Cung cấp hợp kim và Flux | Quyết định đặc tính in và hình thành mối hàn |
| Stencil | Kiểm soát vị trí, thể tích kem hàn | Quyết định lượng kem hàn trên từng pad |
| SPI | Đo lường và phát hiện lỗi sau in | Giúp điều chỉnh công đoạn in trước khi gắp đặt |
| Reflow | Gia nhiệt để hình thành mối hàn | Quyết định khả năng tạo liên kết hàn hoàn chỉnh |
Có thể hình dung mối liên hệ này qua một ví dụ:
Trường hợp 1: Kem hàn không phù hợp với khẩu độ Stencil
Nếu sử dụng bột thiếc quá lớn so với kích thước khẩu độ, khả năng truyền kem hàn qua stencil có thể bị hạn chế. Kết quả là lớp kem hàn in ra không đủ thể tích hoặc không đồng đều.
SPI phát hiện tình trạng thiếu kem và cảnh báo để kỹ thuật viên kiểm tra loại bột, khẩu độ và điều kiện in trước khi chuyển PCB sang công đoạn tiếp theo.
Trường hợp 2: Thiết kế Stencil không phù hợp
Khẩu độ quá lớn có thể tạo ra lượng kem hàn dư thừa trên pad. Sau khi gắp đặt và Reflow, lượng kem hàn không phù hợp có thể làm tăng nguy cơ cầu hàn hoặc ảnh hưởng đến hình dạng mối hàn.
SPI giúp nhận diện các vị trí có thể tích kem vượt giới hạn kiểm soát.
Trường hợp 3: Lớp kem hàn đạt yêu cầu SPI nhưng Reflow không phù hợp
Ngay cả khi thể tích và vị trí kem hàn đạt yêu cầu, nhiệt độ đỉnh hoặc thời gian trên nhiệt độ nóng chảy không phù hợp vẫn có thể khiến mối hàn không hình thành đúng cách.
Điều này cho thấy SPI và Reflow cần được kiểm soát như hai công đoạn bổ trợ: SPI kiểm tra chất lượng in, còn Reflow kiểm soát quá trình hình thành mối hàn.
6. Cách tối ưu đồng bộ Solder Paste – Stencil – SPI – Reflow
Để duy trì chất lượng ổn định trong sản xuất SMT, doanh nghiệp nên kiểm soát cả bốn yếu tố thay vì chỉ tập trung lựa chọn kem hàn.
Bước 1: Lựa chọn kem hàn phù hợp
– Chọn hợp kim theo yêu cầu sản phẩm và nhiệt độ làm việc.
– Lựa chọn Type bột thiếc theo kích thước linh kiện và khẩu độ nhỏ nhất.
– Đánh giá độ nhớt, hàm lượng kim loại và đặc tính Flux.
– Kiểm tra TDS, COA và điều kiện bảo quản của nhà sản xuất.
Bước 2: Thiết kế và kiểm soát Stencil
– Xác định độ dày stencil phù hợp với thiết kế PCB.
– Tối ưu kích thước và hình dạng khẩu độ.
– Kiểm tra tỷ lệ diện tích để đảm bảo khả năng giải phóng kem hàn.
– Vệ sinh stencil định kỳ và kiểm soát tình trạng tắc khẩu độ.
Bước 3: Thiết lập tiêu chuẩn kiểm tra SPI
– Xây dựng giới hạn kiểm soát cho Volume, Height, Area và Offset.
– Theo dõi xu hướng dữ liệu theo từng pad và từng lô sản xuất.
– Phân tích lỗi lặp lại để xác định nguyên nhân gốc.
– Thiết lập quy trình xử lý khi phát hiện lỗi in kem hàn.
Bước 4: Tối ưu Reflow Profile
– Xây dựng biên dạng nhiệt theo TDS của kem hàn.
– Đo nhiệt độ thực tế trên PCB bằng thiết bị profiling.
– Kiểm tra Peak Temperature và TAL.
– Đánh giá chất lượng mối hàn bằng AOI, X-ray hoặc phương pháp phù hợp với loại linh kiện và yêu cầu sản phẩm.
Bước 5: Phản hồi dữ liệu giữa các công đoạn
Khi phát hiện lỗi sau Reflow, doanh nghiệp không nên chỉ điều chỉnh nhiệt độ lò ngay lập tức. Cần truy ngược dữ liệu in kem hàn từ SPI, thiết kế stencil, thông số máy in và lô kem hàn đang sử dụng.
Cách tiếp cận này giúp xác định đúng nguyên nhân, hạn chế điều chỉnh sai công đoạn và giảm tỷ lệ lỗi lặp lại.
7. Kết luận
Solder Paste, Stencil, SPI và Reflow là bốn yếu tố có mối liên hệ chặt chẽ trong quy trình SMT.
– Solder Paste quyết định đặc tính vật liệu hàn.
– Stencil kiểm soát lượng và vị trí kem hàn trên PCB.
– SPI kiểm tra chất lượng in trước khi gắp đặt linh kiện.
– Reflow kiểm soát quá trình nóng chảy và hình thành mối hàn.
Muốn nâng cao chất lượng PCBA, doanh nghiệp cần lựa chọn kem hàn phù hợp, tối ưu thiết kế stencil, kiểm soát dữ liệu SPI và xây dựng Reflow Profile ổn định. Việc đồng bộ bốn yếu tố này không chỉ giúp giảm lỗi hàn mà còn góp phần nâng cao độ ổn định và hiệu suất sản xuất.
VIMOTA Việt Nam cung cấp giải pháp vật liệu hàn cho sản xuất điện tử, hỗ trợ doanh nghiệp lựa chọn kem hàn phù hợp với yêu cầu linh kiện, thiết kế PCB và quy trình SMT thực tế.
Liên hệ VIMOTA để được tư vấn lựa chọn Solder Paste phù hợp với dây chuyền sản xuất của doanh nghiệp.
📩: sales03@vimota-vn.com
📞: +84 969 879 218
