
 English
 中文 (中国)
| Công trình | Bảng mạch điện tử PCB |
| Thẻ |
MÔ TẢ CHI TIẾT
Mối hàn bị xỉn màu là một trong những vấn đề thường gặp trong quá trình hàn bằng thiếc thanh, thiếc dây. Hiện tượng này thường biểu hiện qua việc bề mặt mối hàn không sáng bóng, chuyển sang màu xám, đen hoặc xuất hiện các vùng loang màu sau khi hàn.
Đối với các ứng dụng điện, điện tử, gia công kim loại và sản xuất linh kiện, mối hàn xỉn màu không chỉ ảnh hưởng đến tính thẩm mỹ mà đôi khi còn là dấu hiệu cho thấy nhiệt độ hàn, chất lượng vật liệu hàn, lớp trợ hàn (flux) hoặc điều kiện bề mặt chưa được kiểm soát tốt. Vì vậy, việc xác định đúng nguyên nhân sẽ giúp lựa chọn giải pháp phù hợp, đồng thời nâng cao độ ổn định và chất lượng mối hàn.
1. Mối hàn bị xỉn màu là gì?
Mối hàn thiếc đạt yêu cầu thường có bề mặt tương đối đồng đều và ổn định theo đặc tính của hợp kim thiếc được sử dụng. Tuy nhiên, trong thực tế, mối hàn có thể xuất hiện màu xám đục, xám đen, vàng nâu hoặc bề mặt không đồng nhất.
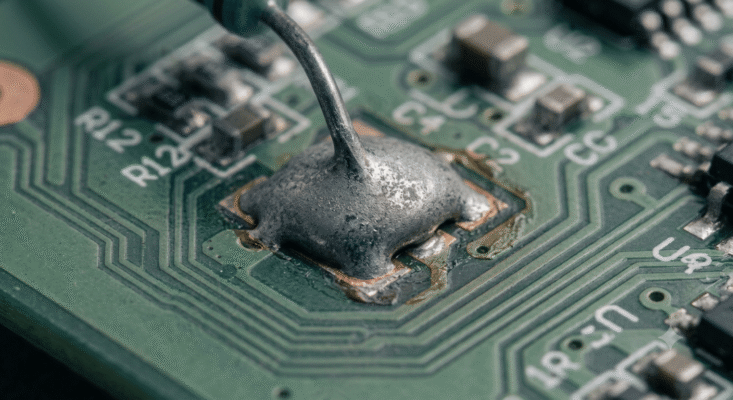
Cần lưu ý rằng mối hàn không sáng bóng chưa chắc đã là mối hàn kém chất lượng. Một số loại hợp kim hàn không chì, chẳng hạn các hợp kim nền Sn-Cu hoặc Sn-Ag-Cu, vốn có xu hướng tạo bề mặt xám hơn so với thiếc-chì truyền thống. Do đó, màu sắc chỉ nên được xem là một dấu hiệu ban đầu; chất lượng mối hàn cần được đánh giá kết hợp với khả năng thấm ướt, hình dạng mối hàn, độ bám dính và yêu cầu kỹ thuật của sản phẩm.
2. Nguyên nhân khiến mối hàn thiếc bị xỉn màu
Chất lượng thiếc không phù hợp
Một trong những yếu tố đầu tiên cần kiểm tra là thành phần và chất lượng của vật liệu hàn.
Thiếc thanh hoặc thiếc dây có thành phần hợp kim khác nhau sẽ cho đặc tính nóng chảy và bề mặt mối hàn khác nhau. Thiếc có độ tinh khiết thấp, thành phần hợp kim không ổn định hoặc bị lẫn tạp chất có thể khiến mối hàn có màu sắc bất thường.
Đối với thiếc dây có lõi trợ hàn, cần quan tâm thêm đến loại flux, hàm lượng flux và độ ổn định của lõi flux. Flux không phù hợp có thể khiến bề mặt mối hàn có cặn hoặc thay đổi màu sau khi hàn.
Bề mặt vật hàn bị oxy hóa hoặc nhiễm bẩn
Bề mặt kim loại cần hàn nếu có dầu, mỡ, bụi, oxit hoặc các chất bẩn khác sẽ làm giảm khả năng thiếc nóng chảy thấm ướt bề mặt.
Khi đó, thiếc có thể không lan đều mà tạo thành các vùng co cụm, bề mặt thô hoặc xỉn màu. Đây là nguyên nhân khá phổ biến nhưng đôi khi bị bỏ qua vì chỉ tập trung điều chỉnh nhiệt độ mỏ hàn.
Nhiệt độ hàn quá cao
Nhiệt độ quá cao có thể làm flux bị phân hủy hoặc cháy, đồng thời thúc đẩy quá trình oxy hóa của vật liệu.
Nếu sử dụng mỏ hàn với nhiệt độ cao hơn đáng kể so với mức cần thiết và giữ lâu trên mối hàn, bề mặt sau khi đông đặc có thể trở nên sẫm màu hoặc không đồng đều.
Thời gian gia nhiệt quá lâu
Không chỉ nhiệt độ, thời gian tiếp xúc với nhiệt cũng ảnh hưởng đến chất lượng mối hàn.
Việc gia nhiệt quá lâu có thể làm flux mất tác dụng trước khi quá trình hàn hoàn tất. Khi lớp bảo vệ không còn hiệu quả, bề mặt thiếc nóng chảy dễ bị oxy hóa hơn.
Flux không phù hợp hoặc sử dụng không đúng cách
Flux có vai trò loại bỏ oxit và hỗ trợ thiếc thấm ướt bề mặt kim loại. Nếu sử dụng loại flux không phù hợp với vật liệu nền hoặc quy trình hàn, hiệu quả hàn có thể giảm đáng kể.
Đối với thiếc dây có lõi flux, nếu lõi flux không đủ hoặc đặc tính flux không phù hợp với ứng dụng, người dùng có thể gặp hiện tượng thiếc khó chảy, mối hàn không đều hoặc bề mặt bị xỉn.
Điều kiện bảo quản thiếc hàn không tốt
Thiếc thanh và thiếc dây cần được bảo quản ở điều kiện phù hợp, tránh bụi bẩn, dầu mỡ, hơi ẩm và các nguồn gây nhiễm bẩn.
Đặc biệt, vật liệu hàn đã được đưa ra khỏi bao bì trong thời gian dài và không được bảo quản đúng cách có thể bị ảnh hưởng về bề mặt, dẫn đến chất lượng hàn không ổn định.
3. Cách khắc phục mối hàn bị xỉn màu
Kiểm tra lại loại thiếc đang sử dụng
Trước tiên cần xác định rõ:
– Thành phần hợp kim của thiếc hàn.
– Độ tinh khiết của vật liệu.
– Thiếc có chì hay không chì.
– Đường kính thiếc dây hoặc kích thước thiếc thanh.
– Loại và hàm lượng flux đối với thiếc dây lõi flux.
– Yêu cầu kỹ thuật của ứng dụng.
Không nên đánh giá chất lượng chỉ dựa trên việc mối hàn sáng bóng hay không. Đối với một số hợp kim không chì, bề mặt xám là đặc tính tương đối bình thường.
Điều chỉnh nhiệt độ hàn phù hợp
Nên sử dụng nhiệt độ theo khuyến nghị của nhà sản xuất thiếc hàn và thiết bị hàn, thay vì đặt nhiệt độ càng cao càng tốt.
Nếu mối hàn bị xỉn do quá nhiệt, có thể thử giảm nhiệt độ hoặc rút ngắn thời gian gia nhiệt, đồng thời kiểm tra khả năng thiếc nóng chảy và thấm ướt.
Mục tiêu là cung cấp đủ nhiệt để thiếc nóng chảy và tạo mối hàn tốt nhưng không gia nhiệt dư thừa.
Làm sạch bề mặt trước khi hàn
Bề mặt vật hàn cần được làm sạch trước khi đưa thiếc vào. Tùy vật liệu nền, có thể sử dụng phương pháp vệ sinh phù hợp để loại bỏ: dầu mỡ, bụi bẩn, lớp oxit, cặn hóa chất, hoặc các chất gây nhiễm bẩn khác.
Nếu bề mặt sạch nhưng thiếc vẫn khó bám, cần kiểm tra khả năng hàn của vật liệu nền và lựa chọn flux phù hợp thay vì chỉ tăng nhiệt độ.
Sử dụng flux đúng loại
Flux cần tương thích với vật liệu nền, hợp kim thiếc và phương pháp hàn.
Với thiếc dây có lõi flux, cần lựa chọn sản phẩm có loại flux và hàm lượng flux phù hợp. Nếu sử dụng thiếc thanh, cần kiểm tra quy trình cấp flux riêng nếu ứng dụng yêu cầu.
Không nên sử dụng quá nhiều flux với mục đích làm mối hàn “bóng hơn”, bởi lượng flux dư có thể để lại cặn hoặc gây các vấn đề khác sau hàn.
Kiểm soát thời gian hàn
Thao tác hàn cần đảm bảo quá trình gia nhiệt diễn ra đủ nhanh để tạo mối hàn nhưng không kéo dài không cần thiết.
Nếu phải giữ mỏ hàn quá lâu mới làm thiếc chảy, cần kiểm tra lại công suất mỏ hàn, nhiệt độ cài đặt, khả năng truyền nhiệt của vật hàn và tình trạng đầu mỏ hàn.
4. Kiểm tra đầu mỏ hàn và thiết bị hàn
Đầu mỏ hàn bị oxy hóa hoặc bám cặn có thể truyền nhiệt kém, khiến người vận hành phải tăng nhiệt hoặc giữ mỏ lâu hơn. Điều này lại làm tăng nguy cơ mối hàn bị xỉn.
Do đó cần:
– Vệ sinh đầu mỏ hàn đúng phương pháp.
– Kiểm tra khả năng truyền nhiệt.
– Thay đầu mỏ khi bị hư hỏng hoặc oxy hóa nghiêm trọng.
– Đảm bảo nhiệt độ thiết lập ổn định.
– Sử dụng đầu mỏ có kích thước phù hợp với vị trí hàn.
Đây là giải pháp quan trọng khi hiện tượng mối hàn xỉn màu xuất hiện không ổn định giữa các lần hàn.
5. Phân biệt mối hàn xỉn màu do đặc tính vật liệu và do lỗi hàn
Không phải mọi mối hàn có màu xám đều cần khắc phục. Chẳng hạn, thiếc không chì thường có bề mặt ít bóng hơn thiếc có chì. Nếu mối hàn có hình dạng tốt, thiếc thấm ướt đồng đều, không có lỗ rỗng hoặc hiện tượng bong tách và đáp ứng các tiêu chí kỹ thuật thì màu xám có thể chỉ là đặc tính của hợp kim.
Ngược lại, nếu mối hàn đồng thời xuất hiện:
– Bề mặt thô hoặc không đồng đều.
– Thiếc không bám tốt vào vật liệu nền.
– Thiếc co thành giọt.
– Có nhiều cặn flux.
– Có dấu hiệu cháy flux.
– Mối hàn dễ bong hoặc độ bám dính kém.
thì cần kiểm tra lại toàn bộ quy trình hàn thay vì chỉ xử lý màu sắc.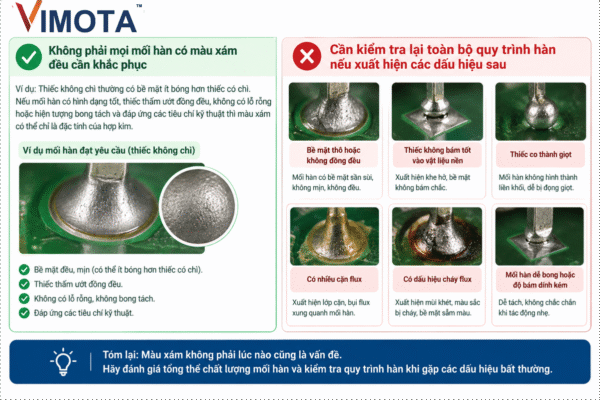
6. Giải pháp phòng ngừa mối hàn bị xỉn màu
Để hạn chế hiện tượng này trong sản xuất, doanh nghiệp có thể xây dựng quy trình kiểm soát theo các bước:
- Lựa chọn đúng loại thiếc theo yêu cầu ứng dụng.
- Kiểm soát thành phần hợp kim và chất lượng lô vật liệu.
- Sử dụng flux tương thích với vật liệu nền.
- Vệ sinh bề mặt vật hàn trước khi hàn.
- Cài đặt nhiệt độ theo khuyến nghị của vật liệu và thiết bị.
- Hạn chế thời gian gia nhiệt không cần thiết.
- Kiểm tra và vệ sinh đầu mỏ hàn định kỳ.
- Bảo quản thiếc hàn trong điều kiện sạch, khô và phù hợp.
- Kiểm tra mối hàn theo cả màu sắc và các tiêu chí chất lượng thực tế.
10. Nếu hiện tượng xuất hiện theo từng lô, cần truy xuất lại lô thiếc, flux, vật liệu nền và thông số hàn để xác định nguyên nhân.
7. Kết luận
Mối hàn thiếc bị xỉn màu có thể xuất phát từ nhiều nguyên nhân, từ đặc tính của hợp kim thiếc, chất lượng thiếc thanh/thiếc dây, flux, tình trạng bề mặt vật hàn cho đến nhiệt độ và thời gian gia nhiệt.
Giải pháp không nên chỉ tập trung vào việc làm cho mối hàn trở nên sáng bóng mà cần đánh giá tổng thể khả năng thấm ướt, độ bám dính, hình dạng và độ ổn định của mối hàn. Đặc biệt, với thiếc không chì, bề mặt xám hơn so với thiếc có chì có thể là đặc tính bình thường của vật liệu.
Vì vậy, cách tiếp cận hiệu quả nhất là xác định đúng nguyên nhân trước khi điều chỉnh quy trình: kiểm tra vật liệu hàn → kiểm tra flux → làm sạch bề mặt → kiểm soát nhiệt độ và thời gian hàn → kiểm tra thiết bị → đánh giá chất lượng mối hàn. Khi các yếu tố này được kiểm soát đồng bộ, hiện tượng mối hàn xỉn màu sẽ được hạn chế, đồng thời chất lượng và độ ổn định của quá trình hàn cũng được cải thiện.
Liên hệ ngay________________________________
Liên hệ ngay với VIMOTA Việt Nam để được tư vấn giải pháp, hỗ trợ kỹ thuật, nhận mẫu thử và báo giá sản phẩm chính hãng.
📩: vnm158@gmail.com / sales03@vimota-vn.com
📞: +84 98 557 1698 / +84 969 879 218