
 English
 中文 (中国)
Trong sản xuất và lắp ráp PCB, thiếc thanh (Solder Bar) là vật liệu quan trọng trong các công đoạn hàn sóng (Wave Soldering), hàn chọn lọc (Selective Soldering) và DIP Soldering. Trong đó, Sn63Pb37 và Sn99.3Cu0.7 là hai nhóm hợp kim thường được quan tâm.
Mặc dù đều được sử dụng để tạo mối hàn trên PCB, hai loại solder bar này có sự khác biệt về thành phần, nhiệt độ nóng chảy, khả năng wetting và yêu cầu kiểm soát quy trình. Việc lựa chọn đúng hợp kim giúp doanh nghiệp cân bằng giữa chất lượng mối hàn, độ ổn định sản xuất và chi phí vận hành.
Sn63/Pb37 là gì?
Sn63/Pb37 là hợp kim hàn chưa chì gồm 63% thiếc (Sn) và 37% chì (Pb), có nhiệt độ nóng chảy khoảng 183°C. Đây là hợp kim eutectic được sử dụng rộng rãi trong công nghệ hàn điện tử nhờ khả năng nóng chảy nhanh, wetting tốt và tạo mối hàn ổn định.
Trong hàn sóng, Sn63/Pb37 có lợi thế về nhiệt độ xử lý tương đối thấp. Theo một số tài liệu kỹ thuật, nhiệt độ solder pot điển hình đối với Sn63Pb37 có thể nằm trong khoảng 240–250°C, tùy theo thiết bị và điều kiện quy trình.
Nhiệt độ thấp hơn giúp giảm tác động nhiệt lên PCB và linh kiện, đồng thời hỗ trợ quá trình điền đầy lỗ xuyên (PTH fill – Plated Through Hole). Tuy nhiên, hạn chế lớn của Sn63/Pb37 là chứa chì, vì vậy không phù hợp với những sản phẩm hoặc thị trường yêu cầu vật liệu hàn không chì.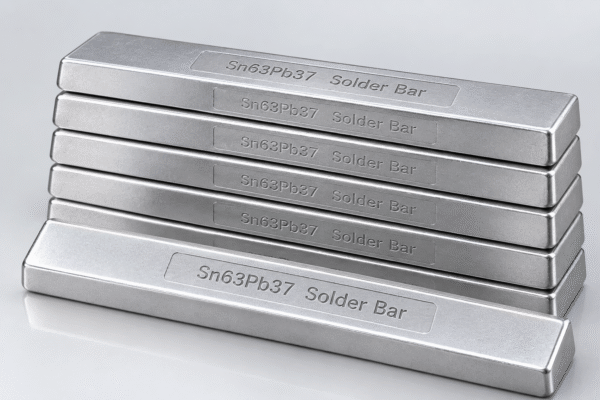
Sn99.3/Cu0.7 là gì?
Sn99.3/Cu0.7 (hay còn gọi là SAC007) là hợp kim hàn không chì gồm 99,3% thiếc và 0,7% đồng, có nhiệt độ nóng chảy khoảng 227°C. Đây là hợp kim Lead-Free được sử dụng trong nhiều ứng dụng hàn sóng và DIP.
So với Sn63/Pb37, hợp kim Sn99.3/Cu0.7 có nhiệt độ nóng chảy cao hơn khoảng 44°C, do đó quy trình hàn thường cần nhiệt độ solder pot cao hơn.
* Khi chuyển từ Sn63/Pb37 sang Sn99.3/Cu0.7, doanh nghiệp cần đánh giá lại thermal profile, preheat, nhiệt độ bể hàn, tốc độ conveyor, thời gian tiếp xúc và khả năng chịu nhiệt của PCB cũng như linh kiện. Không nên chỉ thay đổi solder bar mà giữ nguyên toàn bộ thông số của dây chuyền.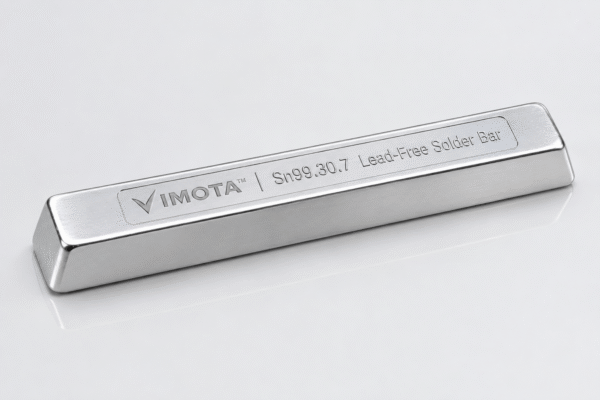
So sánh Sn63Pb37 và Sn99.3Cu0.7
| Tiêu chí | Sn63/Pb37 | Sn99.3/Cu0.7 |
| Thành phần | Sn 63% – Pb 37% | Sn 99,3% – Cu 0,7% |
| Lead-Free | Không | Có |
| Nhiệt độ nóng chảy | ~183°C | ~227°C |
| Nhiệt độ quy trình | Thấp hơn | Cao hơn |
| Wetting | Rất tốt | Tốt, cần tối ưu quy trình |
| PTH fill | Tốt | Tốt khi kiểm soát nhiệt/flux phù hợp |
| Thermal stress | Thấp hơn | Cao hơn |
| Yêu cầu kiểm soát quy trình | Tương đối đơn giản | Chặt chẽ hơn |
| Ứng dụng | Hệ thống vẫn cho phép Pb | Sản xuất Lead-Free |
Wetting và chất lượng mối hàn
Trong wave soldering, wetting là một trong những yếu tố quyết định chất lượng mối hàn. Khả năng wetting ảnh hưởng trực tiếp đến việc solder tiếp xúc với pad, chân linh kiện và điền đầy lỗ xuyên trên PCB.
Các hợp kim SnAgCu có tốc độ wetting nhanh hơn so với hệ SnCu, vì thế, không phải tất cả hợp kim lead-free đều có đặc tính solderability giống nhau. Khi lựa chọn Sn99.3Cu0.7, cần đánh giá đồng thời solder alloy, flux và thermal profile.
Đối với dây chuyền thực tế, việc lựa chọn một loại flux phù hợp có thể đóng vai trò quan trọng trong việc cải thiện wetting và giảm các khuyết tật như lỗi thiếu thiếc (insufficient solder), poor hole fill hoặc sự khử ướt (dewetting).
Xỉ thiếc (Dross) và mức tiêu hao thiếc
Một vấn đề khác cần được quan tâm trong quá trình hàn sóng là xỉ thiếc – phần oxide và vật liệu hàn hình thành trên bề mặt solder pot.
Lượng cặn hàn cao có thể làm tăng lượng thiếc tiêu hao và chi phí vận hành. Vì vậy, khi đánh giá lựa chọn thiếc thanh, doanh nghiệp không nên chỉ so sánh giá thành trên mỗi kilogram mà nên xem xét tổng thể lượng tiêu thụ thiếc, sự tích tụ cặn hàn, tỷ lệ lỗi và chi phí rework.
Các nhà sản xuất hiện nay đều phát triển các dòng thiếc thanh với mục tiêu kiểm soát oxide, tạp chất và xỉ thiếc, qua đó cải thiện hiệu quả sử dụng vật liệu trong quá trình sản xuất.
Sn63/Pb37 hay Sn99.3/Cu0.7 – nên lựa chọn loại nào?
Nếu sản phẩm không yêu cầu Lead-Free và ưu tiên nhiệt độ hàn thấp, khả năng wetting tốt cùng quy trình tương đối dễ kiểm soát, Sn63Pb37 vẫn là lựa chọn phù hợp cho các ứng dụng được phép sử dụng chì.
Ngược lại, với các sản phẩm điện tử yêu cầu Lead-Free, Sn99.3Cu0.7 là một lựa chọn đáng cân nhắc. Tuy nhiên, doanh nghiệp cần lưu ý đến nhiệt độ quy trình cao hơn và yêu cầu kiểm soát thermal profile, flux, wetting và dross.
Ngoài Sn99.3Cu0.7, các doanh nghiệp cũng có thể cân nhắc những hệ hợp kim lead-free khác như SAC305 (Sn96.5Ag3.0Cu0.5) hoặc các hợp kim SACX/Sn-Cu cải tiến, tùy theo yêu cầu về solderability, chi phí vật liệu, dross và độ ổn định của dây chuyền.
Lựa chọn solder bar theo tổng thể quy trình
Không có một loại solder bar phù hợp cho mọi dây chuyền sản xuất. Việc lựa chọn nên dựa trên loại PCB, linh kiện, yêu cầu Lead-Free, thiết bị wave soldering, flux đang sử dụng và thermal profile.
Một loại solder có giá cao hơn nhưng wetting tốt, dross thấp, tiêu hao ít và giúp giảm tỷ lệ lỗi có thể mang lại chi phí sản xuất tổng thể thấp hơn.
Kết luận
Sn63Pb37 và Sn99.3Cu0.7 đều có thể đáp ứng các ứng dụng hàn sóng nhưng được lựa chọn cho những yêu cầu sản xuất khác nhau. Sn63/Pb37 nổi bật với nhiệt độ nóng chảy thấp và khả năng hàn tốt, trong khi Sn99.3/Cu0.7 đáp ứng xu hướng sản xuất Lead-Free và các yêu cầu không chì trong ngành điện tử.
Đối với doanh nghiệp sản xuất PCB, lựa chọn tối ưu không chỉ dựa trên thành phần hợp kim mà cần xem xét đồng thời nhiệt độ hàn, wetting, PTH fill, dross, solder consumption, flux và độ ổn định của toàn bộ quy trình.
VIMOTA cung cấp các giải pháp thiếc thanh (Solder Bar) cho Wave Soldering và DIP Soldering, hỗ trợ doanh nghiệp lựa chọn hợp kim phù hợp với yêu cầu sản xuất và tiêu chuẩn của từng sản phẩm.
Liên hệ ngay